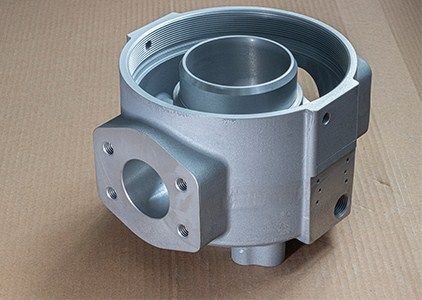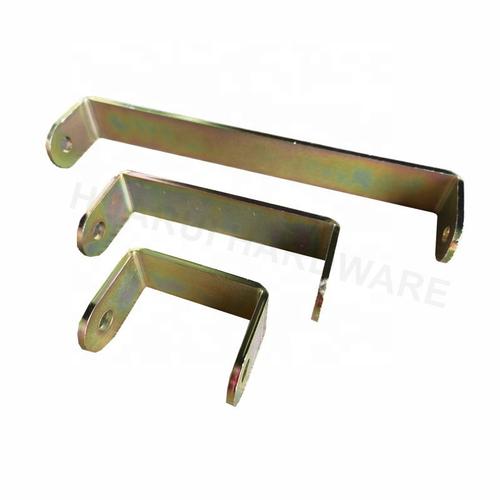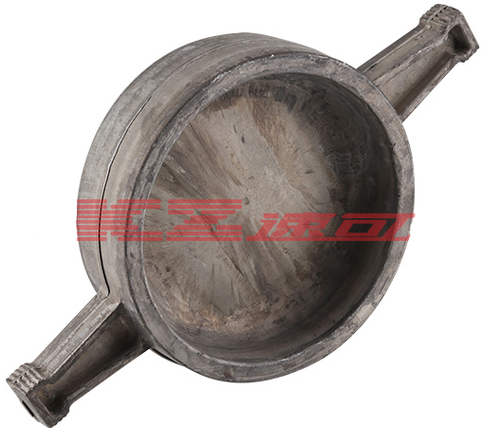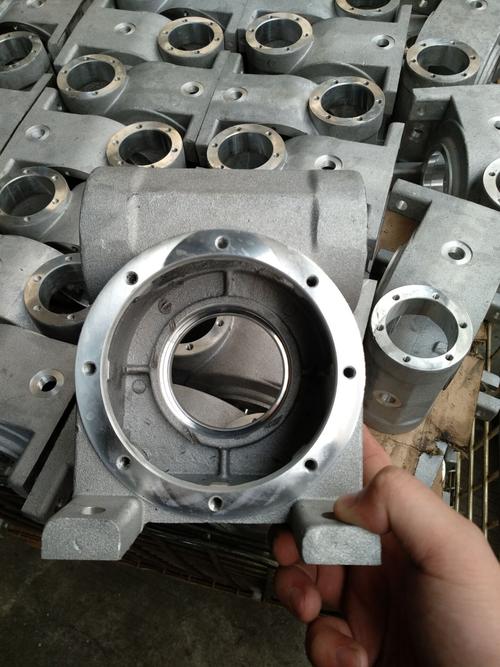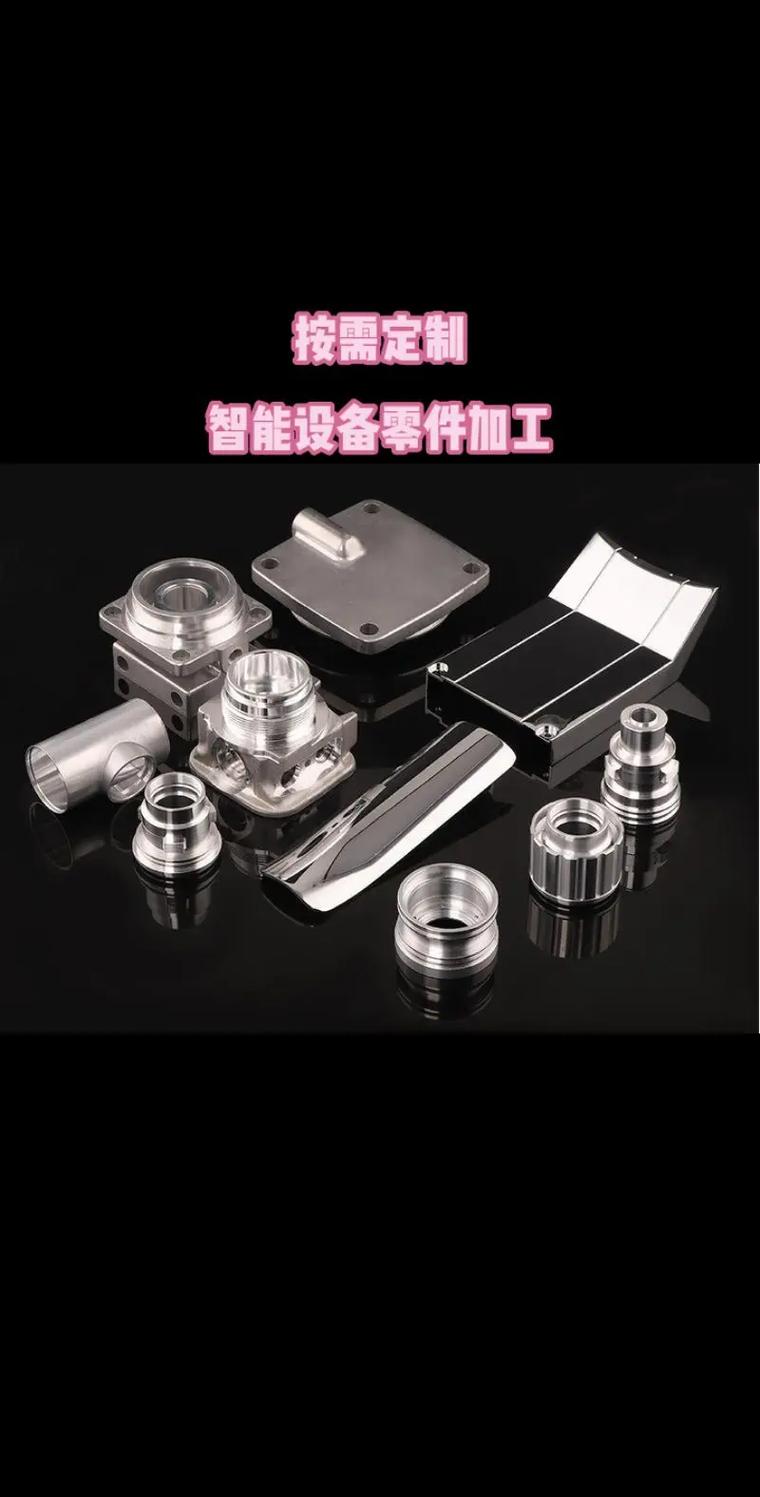
在高端制造业快速发展的今天,铝合金精密零件因其轻量化、高强度、耐腐蚀等优异特性,被广泛应用于航空航天、汽车工业、医疗器械、电子通讯等领域。而4轴CNC加工作为一种高效、高精度的制造手段,在铝部件制造中扮演着至关重要的角色。本文将深入探讨铝合金精密零件4轴CNC加工的技术特点、工艺流程、优势以及应用场景,为相关从业者提供参考。
一、4轴CNC加工技術概述
CNC(计算机数控)加工是一种通过计算机程序控制机床运动,实现零件自动化加工的技术。传统的3轴CNC加工只能在X、Y、Z三个直线方向上运动,而4轴CNC加工在此基础上增加了一个旋转轴(通常为A轴或B轴),使刀具或工件能够实现旋转运动。这种多轴联动能力大大扩展了加工范围,特别适合复杂几何形状的铝合金精密零件制造。
4轴CNC加工的核心在于旋转轴的引入,使得零件在一次装夹中即可完成多个面的加工,减少了装夹次数,提高了加工精度和效率。旋转轴与直线轴的联动控制,能够实现曲面、斜孔、螺旋槽等复杂特征的精密加工,满足铝部件制造中对高精度和复杂性的要求。
二、铝合金精密零件4轴CNC加工的工艺流程
铝合金精密零件的4轴CNC加工通常包括以下关键步骤:
- 工艺分析与编程:根据零件图纸和材质特性(如铝合金的切削性能、硬度、韧性),制定加工工艺路线,确定刀具选择、切削参数(主轴转速、进给速度、切削深度)和装夹方案。利用CAM软件生成4轴联动加工程序,模拟加工过程以验证程序的正确性。
- 毛坯准备与装夹:选择适合的铝合金毛坯(如棒料、板料或锻件),进行必要的预处理(如去应力退火)。采用专用夹具或四轴转台实现零件的可靠装夹,确保在旋转过程中定位精度和刚性。
- 对刀与参数设置:使用对刀仪精确测量刀具长度和半径,设置工件坐标系。根据铝合金材料特性,优化切削参数以平衡加工效率和表面质量,避免积屑瘤和加工变形。
- 4轴联动加工:启动CNC程序,机床按照编程轨迹控制X、Y、Z直线轴和A(或B)旋转轴联动,完成铣削、钻孔、攻丝、镗孔等工序。加工过程中需监控切削状态,及时调整参数以应对刀具磨损或振动。
- 质量检测与后处理:加工完成后,使用三坐标测量机(CMM)或专用检具检测关键尺寸和形位公差,确保符合图纸要求。根据需要进行去毛刺、表面处理(如阳极氧化、喷砂)等后处理,提升零件的耐腐蚀性和外观质量。
三、4轴CNC加工在铝部件制造中的优势
相比传统3轴加工,4轴CNC加工在铝合金精密零件制造中具有显著优势:
- 提高加工精度:通过减少装夹次数,避免了多次定位带来的累积误差,尤其适合加工有多个角度特征的零件。旋转轴的引入使刀具始终垂直于加工表面,提高了曲面加工的质量。
- 提升生产效率:一次装夹完成多面加工,缩短了辅助时间;4轴联动可实现高速切削,充分发挥铝合金易切削的特点,大幅提高材料去除率。
- 增强复杂形状加工能力:能够轻松应对斜孔、螺旋通道、复杂轮廓等3轴难以完成的特征,为铝部件设计提供了更大的自由度。
- 降低综合成本:减少机床台数和人工干预,缩短生产周期,尤其适合中小批量、多品种的精密零件生产。
四、应用场景与注意事项
铝合金精密零件4轴CNC加工广泛应用于:
- 航空航天:发动机部件、结构件、连接件等,要求轻量化和高可靠性。
- 汽车工业:发动机缸体、变速箱壳体、新能源汽车电池托盘等。
- 医疗器械:手术器械、植入物、诊断设备零件,注重生物相容性和表面光洁度。
- 电子通讯:散热器、屏蔽罩、射频腔体等,需高导热性和电磁屏蔽性能。
在实际加工中,需注意以下问题:
- 刀具选择:选用适合铝合金的硬质合金刀具,锋利刃口和抛光槽型可减少积屑瘤;避免使用含钴刀具以防与铝发生亲和反应。
- 切削参数优化:采用高转速、大进给、小切深的策略,配合高压冷却液,有效排屑并控制热变形。
- 变形控制:对于薄壁或细长零件,合理安排加工顺序,采用对称去除材料或辅助支撑,减少切削应力引起的变形。
- 程序验证:利用CAM软件进行仿真,检查干涉和过切,确保4轴联动程序的安全性。
五、
铝合金精密零件4轴CNC加工技术凭借其高精度、高效率和高灵活性的特点,已成为铝部件制造领域的重要工艺手段。随着多轴数控技术、刀具材料和CAM软件的不断进步,4轴加工在复杂铝合金零件生产中的应用将更加深入,为制造业向高端化、智能化发展提供有力支撑。企业应注重工艺积累和技术升级,以充分发挥4轴CNC加工的潜力,提升核心竞争力。