在工业制造与产品研发领域,铝型材配件因其轻质、高强度、耐腐蚀和易加工等特性,成为众多行业不可或缺的结构与功能组件。标准型材往往难以满足特定设备的精度、尺寸或外观要求,此时“开模定制生产加工铝型材配件”便成为实现产品差异化和性能优化的关键路径。本文将系统梳理铝部件制造中开模定制的完整流程、核心技术要点及质量控制策略,为相关从业者提供实用参考。
一、开模定制的必要性:从标准到非标
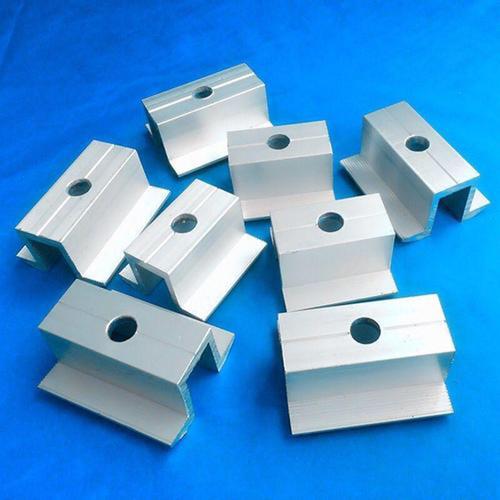
标准铝型材受限于截面形状与长度规格,在复杂装配、特殊受力或紧凑空间场景中常显不足。开模定制通过挤压模具设计,可生产出任意截面形状的铝型材,再经后续加工形成最终铝部件。例如,自动化设备导轨、新能源汽车电池托盘边框、LED灯具散热壳体等,均依赖定制模具实现一体化成型,减少焊接与组装环节,提升整体刚性与生产效率。
二、铝型材配件制造的核心流程
1. 需求分析与模具设计
定制起点是明确铝部件的使用环境、力学性能、公差要求及表面处理标准。工程师需基于这些参数进行截面设计,兼顾挤压工艺可行性——避免过薄的壁厚、尖锐的内角或不对称结构导致模具寿命下降或成型缺陷。模具设计通常采用H13热作模具钢,通过CAD/CAE模拟金属流动,优化分流孔与焊合室结构。
2. 模具制造与试模
模具加工需经过粗铣、热处理、精磨、电火花加工等多道工序,确保型腔尺寸精度达±0.05mm以内。试模阶段通过调整挤压速度、温度(铝棒加热至480-520℃)和冷却方式,检验型材尺寸、表面质量及力学性能。若出现波浪、扭拧或裂纹,需返修模具或优化工艺参数。
3. 挤压成型与热处理
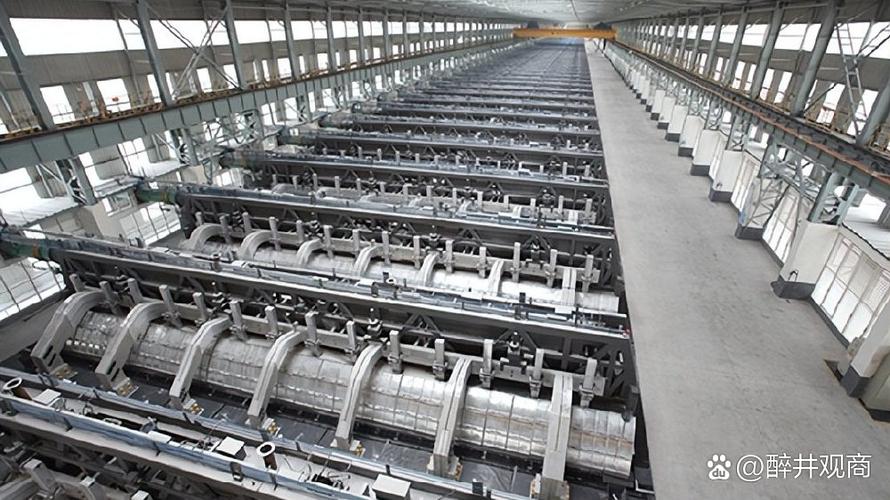
铝棒在挤压机(通常800-2500吨)中经模具塑形,形成连续型材。随后根据合金牌号(如6063、6005A、6082)进行淬火(风冷或水冷)与时效处理,使抗拉强度达到200-310MPa。对于高精度部件,还需进行二次矫直,控制直线度在0.5mm/m以内。
4. 精密机加工与表面处理
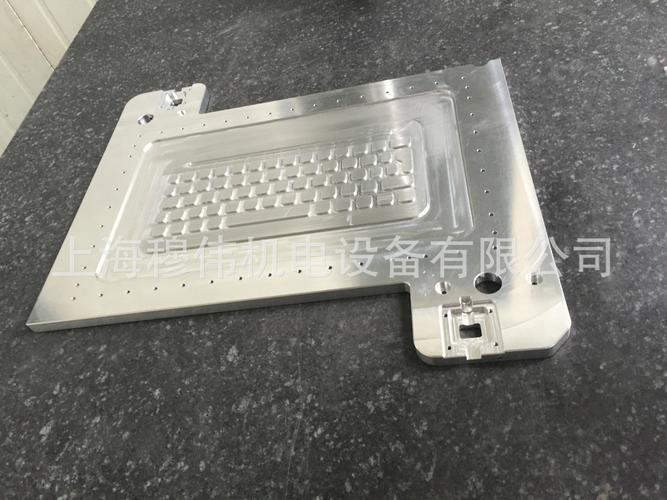
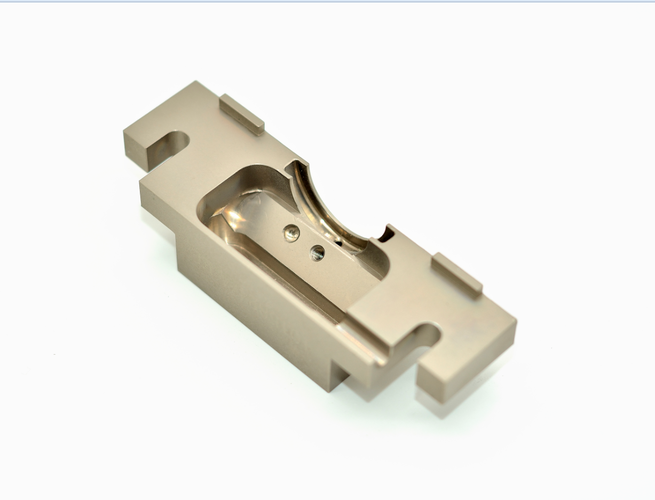
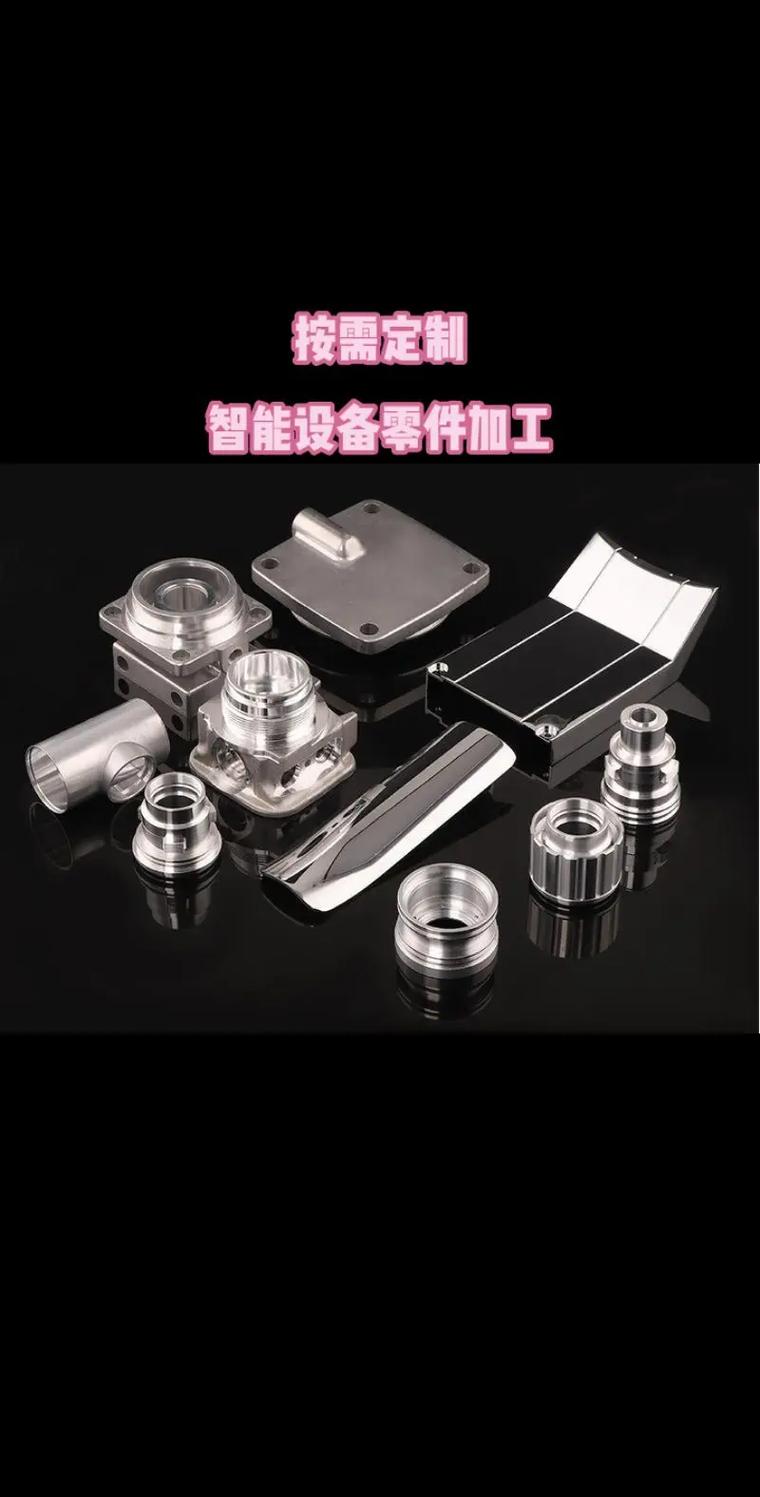
挤压后的型材通过CNC加工中心完成钻孔、攻丝、铣槽、切割等工序,满足装配接口尺寸。表面处理则依据应用场景选择阳极氧化(增强耐蚀性与装饰性)、喷砂、电泳涂装或粉末喷涂。值得注意的是,氧化前需彻底清除机加工切削液,避免膜层附着力下降。
5. 检验与包装
尺寸全检采用三坐标测量仪或专用检具,重点控制关键配合尺寸与形位公差。力学性能抽样测试包括硬度(韦氏硬度≥8HW)、抗拉强度及延伸率。包装时使用珍珠棉分隔,防止运输途中刮伤氧化膜。
三、质量控制的关键环节
- 模具寿命管理:建立模具使用次数台账,定期抛光型腔与氮化处理,避免早期龟裂。
- 首件确认制度:每批次生产前对首件进行全尺寸检测,确认合格后方可批量运行。
- 过程参数监控:挤压速度、淬火温度与时效时间需实时记录,异常波动即时纠偏。
- 表面缺陷控制:针对氧化后常见的色差、划伤或封孔不良,需追溯前道清洗与挂具接触点。
四、常见问题与应对策略
- 尺寸超差:多因模具磨损或牵引速度不稳,可通过修模与调整挤压节拍解决。
- 焊合线明显:优化分流孔布局或提高挤压比,促进金属流焊合。
- 力学性能不达标:检查时效炉温度均匀性,确保工件摆放间隙合理。
###
开模定制生产加工铝型材配件是连接设计创意与批量制造的重要桥梁。从模具设计到精密加工,每个环节的技术沉淀直接决定铝部件的可靠性、一致性与成本效益。随着轻量化需求的持续增长,制造商应不断优化模具寿命管理、工艺参数库建设与在线检测能力,方能在定制铝部件市场中构建核心竞争优势。对于需求方而言,选择具备完整模具车间与机加工能力的供应商,并提前明确技术要求与验收标准,是保障项目顺利落地的关键。