在嵌入式开发、便携显示与工业控制领域,树莓派及相关设备的散热、防护与结构支撑越来越受到重视。围绕树莓派铝壳、冲压铝外壳、便携式显示器框壳体以及铝型材CNC零件加工,铝部件制造形成了一条覆盖结构设计、成型工艺、精密加工与表面处理的技术链条。本文从材料选择、工艺路线与质量控制三个维度,对这一链条进行系统梳理。
一、树莓派铝壳:从防护到散热的双重需求
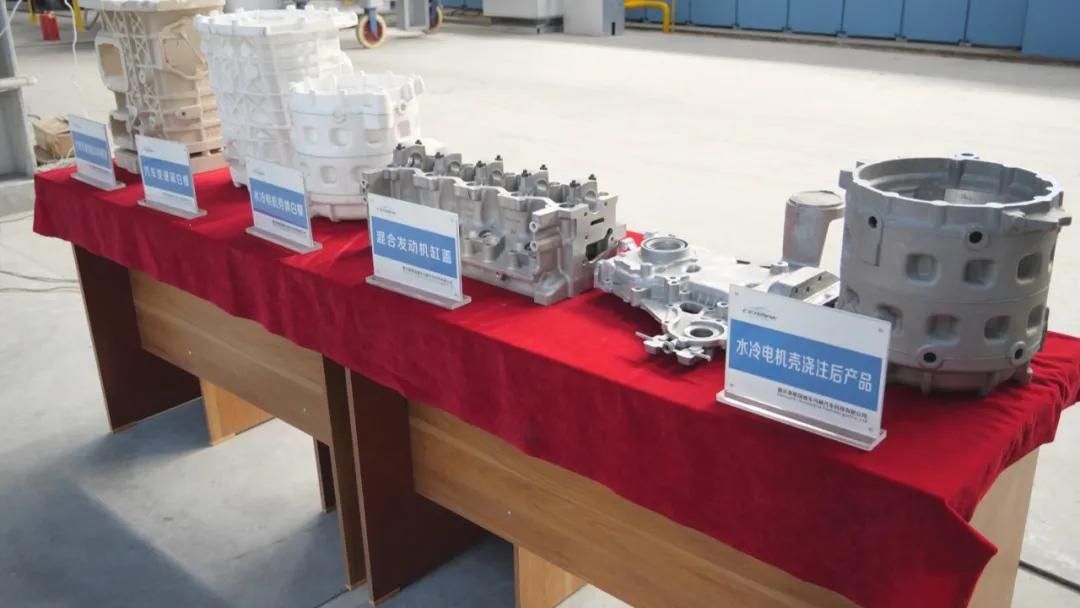
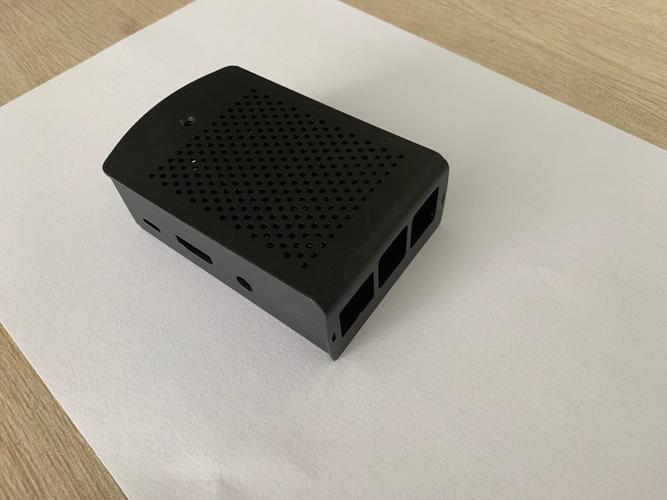
树莓派主板在长时间运行时,SoC与供电模块会产生持续热量。相比塑料外壳,铝壳具备更高的导热系数(约200 W/(m·K)),可作为被动散热结构的一部分。常见的树莓派铝壳多采用压铸或CNC铣削方式成型,内部通过导热硅胶垫与SoC接触,将热量传导至外壳表面。设计时需要关注开孔位置与天线净空区,避免金属壳体对Wi-Fi与蓝牙信号造成过度屏蔽;同时应在接口处预留精确的让位开口,保证USB、HDMI与GPIO排线的正常使用。
二、冲压铝外壳:批量效率与结构强度的平衡
冲压成型适合中小型铝外壳的批量生产。常用材料为5052、3003或6061铝合金薄板,厚度一般在0.8至2.0 mm之间。5052铝合金耐蚀性好、折弯性能优良,适合需要多次折弯的外壳结构;6061强度较高,但折弯半径需适当加大。冲压工艺链通常包括落料、冲孔、折弯、拉深(如需)与整形。对于便携式显示器框壳体一类较大面积的薄壁件,冲压可实现较高的尺寸一致性,但模具设计与回弹补偿是关键:铝板折弯回弹量较大,需通过试模修正模具角度,并在折弯处设置合理的圆角以避免开裂。
三、便携式显示器框壳体:轻薄与刚性的矛盾求解
便携式显示器对框壳体的核心要求是轻薄、刚性足够且外观平整。铝型材挤压配合CNC精加工是常见方案:先用铝型材挤压出边框截面,再通过CNC加工出屏幕嵌入槽、按键孔与支架安装位。对于追求一体化外观的产品,也可采用整块铝板CNC掏空的方式,但材料利用率低、加工时间长,更适合小批量高端产品。框壳体设计需重点处理屏幕粘接面平面度、四角拼接缝隙以及壁厚均匀性。一般而言,边框壁厚控制在1.2至2.0 mm可在重量与刚性之间取得较好平衡;若需进一步提升抗扭刚度,可在内侧增设加强筋或采用闭合截面型材。
四、铝型材CNC零件加工:精度与一致性的保障
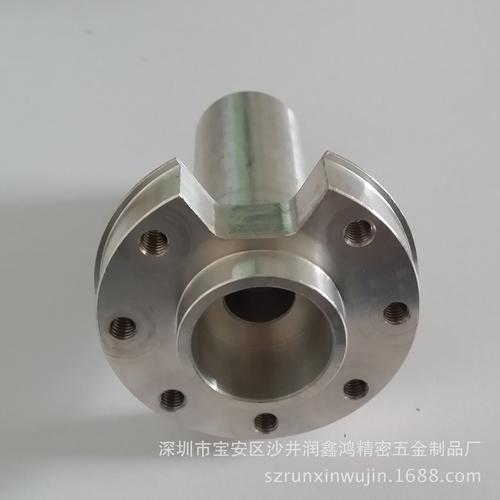
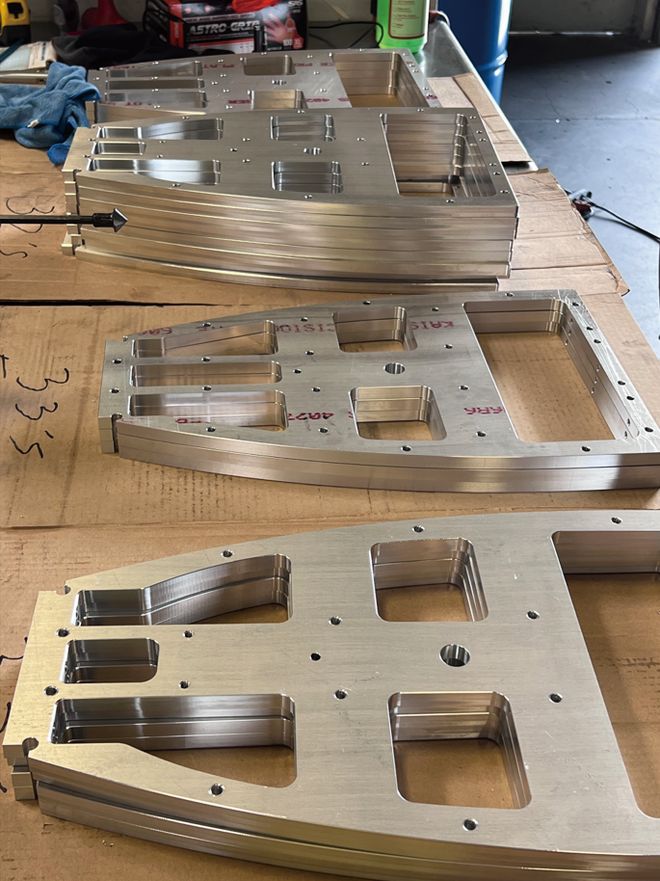
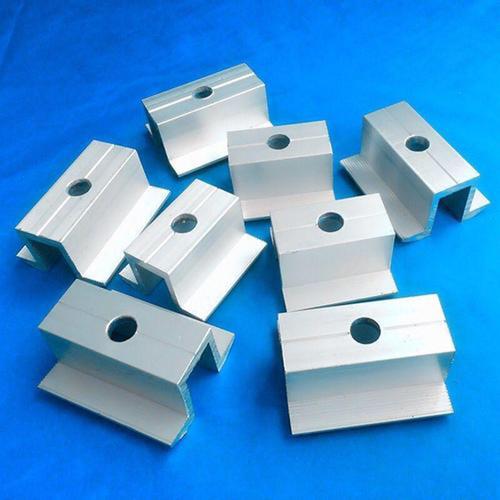
铝型材CNC零件加工覆盖铣面、钻孔、攻丝、精镗与去毛刺等工序。加工前需根据型材截面设计专用夹具,减少装夹变形;切削参数上,6061铝合金可采用较高转速与适中进给,配合切削液控制热变形。对于有配合要求的安装孔,建议先钻后铰或采用螺旋铣削保证孔径精度与位置度。加工完成后应进行去毛刺与清洗,避免铝屑残留影响装配与导热。需要说明的是,铝型材挤压件存在一定的尺寸公差与直线度偏差,CNC加工应以实际基准面找正,而非单纯依赖理论坐标。
五、表面处理与装配一致性
铝部件制造的最后环节包括表面处理与装配验证。常见处理方式有阳极氧化、喷砂与拉丝。阳极氧化可提升耐蚀性与耐磨性,但需注意氧化膜厚度对导热与导电接触面的影响;涉及接地或导热接触的区域应做局部遮蔽。装配阶段应检查壳体的平面度、孔位对齐与螺钉锁附扭矩,对于显示器框壳体还需进行屏幕压合后的缝隙检测与跌落、振动抽检。
树莓派铝壳、冲压铝外壳、便携式显示器框壳体与铝型材CNC零件加工,虽分属不同成型工艺,但共同指向铝部件制造中“结构—工艺—精度”的协同。合理选择冲压、挤压或CNC路线,结合材料特性与回弹、变形控制,才能在批量效率与产品品质之间取得稳定平衡。