射灯支架作为照明灯具的关键结构件,其五金冲压件加工质量直接影响灯具的稳定性与使用寿命。本文围绕射灯支架五金冲压件、铝材灯卡扣、不锈钢五金冲压模具设计制造以及铝部件制造四个核心环节,系统阐述从材料选择、冲压工艺到模具设计与制造的全流程技术要点。
一、射灯支架五金冲压件加工概述
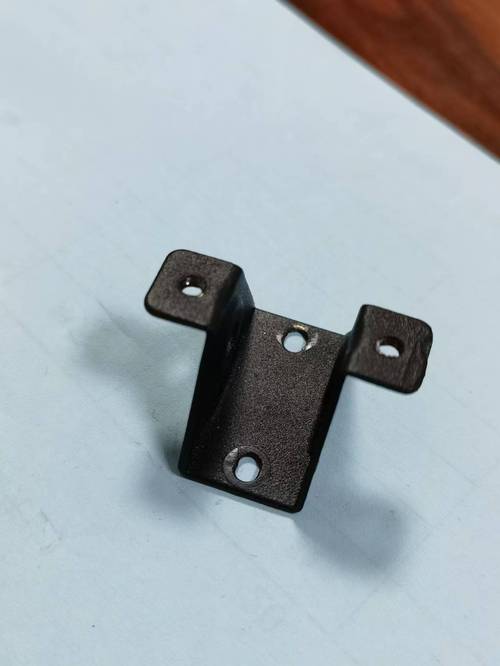
射灯支架通常由多个冲压件组合而成,包括固定板、调节臂、安装卡座等。五金冲压加工具有效率高、一致性好、成本可控的优势,适合大批量生产。加工流程主要包括:落料、冲孔、弯曲、整形、翻边等工序。针对射灯支架的结构特点,需重点关注冲裁断面质量、弯曲回弹控制以及孔位精度。通常采用连续模或复合模生产,以提高生产效率并保证各批次一致性。冲压材料可根据使用环境选择冷轧钢板、不锈钢或铝材。
二、铝材灯卡扣的设计与制造要点
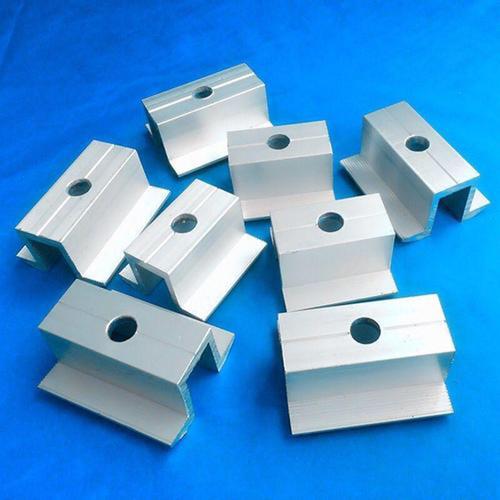
铝材灯卡扣是射灯支架中实现快速安装与角度调节的功能件,其典型结构包括弹性臂、卡扣凸点、定位槽等。铝材密度低、耐腐蚀、易加工,但延展性较好、强度相对钢低,冲压时需注意:①合理设计圆角与过渡区,避免应力集中导致开裂;②控制冲裁间隙,铝材较软,间隙过小易产生毛刺,间隙过大则断面塌角明显;③弯曲工序需补偿回弹,通常铝材回弹角比钢大,可通过增加校正弯曲或调整模具凸凹模间隙解决;④表面处理可采用阳极氧化或喷砂,提高耐磨与外观质量。铝部件制造中还应关注冲压后的去毛刺与清洗,防止铝屑残留影响装配。
三、不锈钢五金冲压模具设计制造
不锈钢材料的强度高、加工硬化倾向明显,对模具设计制造提出更高要求。模具设计要点包括:①凸凹模间隙取较大值(约为料厚的12%~18%),以减小冲裁力并降低模具磨损;②采用镶块式结构,便于易损件更换,降低维护成本;③选用优质模具钢(如SKD11、DC53)并施以表面涂层(如TiAlN),提高耐磨性;④合理布置排样,减少废料并控制冲压方向;⑤增设卸料与顶出机构,避免不锈钢冲件卡模。制造环节需保证模板平行度、导柱导套配合精度以及刃口锋利度。试模时关注毛刺高度与尺寸稳定性,必要时调整间隙或增加光洁冲裁。
四、铝部件制造的综合管控
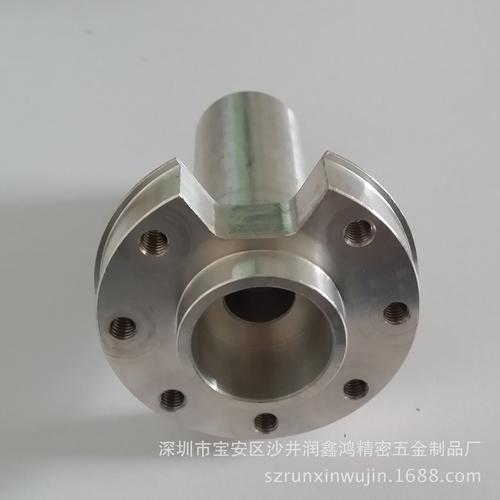
铝部件制造涵盖冲压、去毛刺、表面处理及装配前检验。冲压铝件时,润滑需选用专用铝材冲压油,防止粘模与划伤;模具表面可抛光至镜面,减少摩擦。去毛刺优先采用振动研磨或化学抛光,避免手工刮伤。尺寸检验重点关注卡扣弹性变形量、孔位偏差与平面度。对于射灯支架总成,还需测试铝卡扣与不锈钢件的配合互换性,确保装配顺畅。通过工艺文件固化冲压参数(压力、速度、润滑周期)与模具保养周期,实现质量稳定与成本可控。
综上,射灯支架五金冲压件加工涉及多材料、多工序协同。铝材灯卡扣注重回弹与表面质量,不锈钢冲压模具侧重耐磨性与间隙设计,而铝部件制造需强化过程控制。合理的模具设计与规范的冲压工艺是保证射灯支架功能可靠、批量一致的关键。